


Trong ngành nhôm kính hiện đại, cuộc đua giữa các hệ nhôm không chỉ nằm ở độ dày hay công nghệ bề mặt, mà còn được quyết định bởi thiết kế rãnh phụ kiện trên mặt cắt profile. Rãnh phụ kiện chính là "mạch máu" liên kết thanh nhôm với toàn bộ hệ thống bản lề, khóa, và bánh xe.
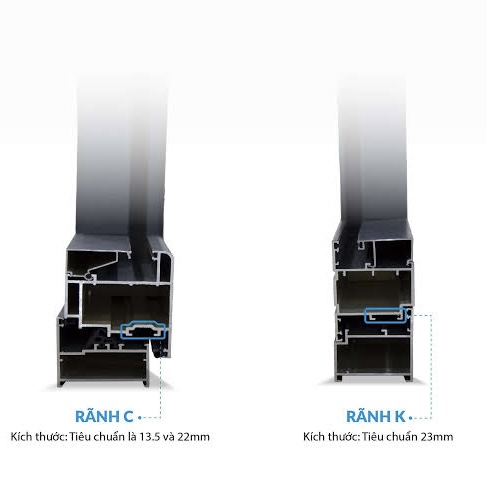
Hiện nay, thị trường đang phân hóa rõ rệt thành hai trường phái: Rãnh K (Hệ truyền thống) và Rãnh C (Tiêu chuẩn Châu Âu). Việc thấu hiểu sự khác biệt cơ khí giữa hai loại rãnh này là yếu tố cốt lõi để định hình tư duy R&D và tối ưu hóa chi phí sản xuất.
BẢNG SO SÁNH TỔNG QUAN: RÃNH K VS RÃNH C
| Tiêu chí so sánh | Rãnh K (Hệ truyền thống) | Rãnh C (Tiêu chuẩn Châu Âu) |
| Bản chất kết cấu | Mặt phẳng có gờ nhỏ, phụ thuộc vào vít bắn xuyên vách. | Khung rãnh ngàm cơ khí đồng bộ hình chữ C 13.5mm hoặc 22mm. |
| Phương thức lắp phụ kiện | Khoan lỗ và bắn vít trực tiếp qua vách nhôm. | Cài ngàm, siết ốc hãm qua vấu hạt gạo (Không khoan khoét). |
| Độ thẩm mỹ & Độ bền | Trung bình, dễ lộ đầu vít, có nguy cơ lỏng vít sau vài năm. | Cực kỳ cao, giấu vít hoàn toàn, kết cấu cơ khí ngậm chặt tuyệt đối. |
| Tốc độ gia công | Phụ thuộc vào tay nghề thợ (phải đo đạc, khoan khoét thủ công). | Cực nhanh nhờ chuẩn hóa (chỉ ráp và siết lục giác). |
| Chi phí phụ kiện | Rẻ, phổ thông, nhiều thương hiệu (Kinlong, Draho, 3H...). | Cao, thuộc phân khúc Luxury (Cmech, Sigico, Sobinco...). |
1. RÃNH K: Tiêu Chuẩn Quốc Dân Của Sự Linh Hoạt Và Kinh Tế
Rãnh K là biên dạng mặt cắt kinh điển, xuất hiện trên hầu hết các hệ nhôm phổ biến tại Việt Nam hiện nay như Xingfa 55, các dòng nhôm hệ của Tiến Đạt, Khải Đức Thành hay hệ Class A tiêu chuẩn.
-
Cơ chế hoạt động: Mặt cắt rãnh K thực chất là một khoảng phẳng được giới hạn bởi các gờ nhôm nhỏ để định vị vị trí đặt phụ kiện. Khi lắp đặt bản lề hay thanh truyền động, thợ bắt buộc phải dùng mũi khoan để xuyên thủng vách nhôm và bắn vít trực tiếp để cố định phụ kiện vào thân cửa.
-
Điểm mạnh:
-
Tính đại trà cực cao: Vì là rãnh tiêu chuẩn thông thường nên nó phù hợp với mọi dòng phụ kiện từ bình dân đến trung cấp trên thị trường. Chủ xưởng không bị bó buộc vào một nhà cung cấp cố định.
-
Tối ưu chi phí: Giá thành phôi nhôm và phụ kiện rãnh K rẻ hơn rất nhiều, giúp sản phẩm dễ tiếp cận với đại đa số khách hàng dân dụng.
-
-
Điểm yếu cơ khí: Do phụ kiện giữ chặt bằng ren vít ăn vào vách nhôm, nếu thợ bắn vít non tay hoặc cửa vận hành tần suất cao với cánh kính nặng, phần nhôm tại chân vít rất dễ bị mỏi, xé và dẫn đến hiện tượng lỏng ốc, xệ cánh sau vài năm.
2. RÃNH C: Đỉnh Cao Cơ Khí Tuyệt Đối Từ Tiêu Chuẩn Châu Âu
Rãnh C (C-Groove) là cuộc cách mạng về kết cấu mặt cắt, vốn là quy chuẩn bắt buộc của các hệ nhôm phân khúc Luxury như Civro, Cinal, Maxpro hay các dòng nhôm hệ Châu Âu đời mới.
-
Cơ chế hoạt động: Ngay từ khâu đùn ép phôi tại nhà máy, thanh nhôm đã được định hình một rãnh ngàm dạng hình chữ C lộn ngược với kích thước chuẩn quốc tế (phổ biến nhất là rãnh C 13.5mm.
-
Giải pháp lắp đặt "Không khoan khoét": Phụ kiện đi theo hệ rãnh C sẽ có các vấu hãm (hạt gạo) thông minh. Thợ chỉ cần đặt phụ kiện lọt vào rãnh C, trượt đến vị trí định vị và dùng lục giác siết chặt. Vấu hạt gạo sẽ nở ra và ngậm chặt lấy gờ rãnh C của thanh nhôm.
-
Điểm mạnh:
-
Bảo toàn kết cấu nhôm: Không cần khoan thủ công làm thủng và yếu vách nhôm. Lực liên kết giữa phụ kiện và cửa là lực ép cơ khí đa điểm cực kỳ bền vững, triệt tiêu hoàn toàn rủi ro xệ cánh hay tuôn ren vít.
-
Thẩm mỹ hoàn hảo: Giấu toàn bộ đầu vít vào trong lòng rãnh, tạo nên một tổng thể sắc nét, tinh tế.
-
Chuẩn hóa R&D: Giúp việc thiết kế và lắp ráp cửa đạt độ chính xác của kỹ thuật CNC, giảm tối đa thời gian đo đạc thủ công tại xưởng.
-
-
Điểm yếu: Chi phí phôi đùn ép rãnh C đòi hỏi khuôn dao chính xác cao, đồng thời tệp phụ kiện đi kèm bắt buộc phải là hàng cao cấp đồng bộ, đẩy giá thành thành phẩm lên phân khúc kén khách.


